
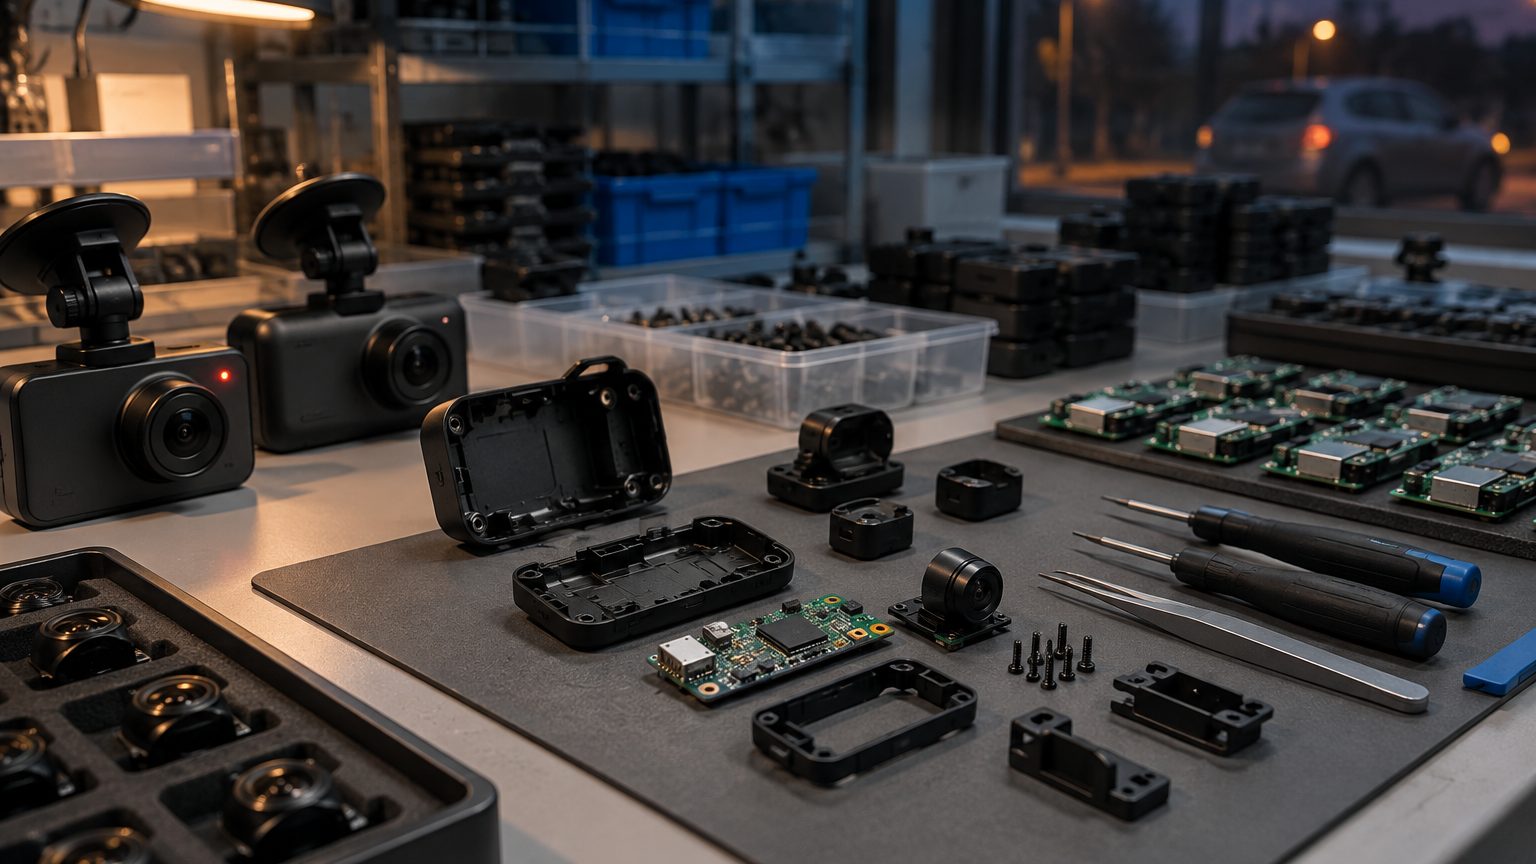
Le flux en un coup d'œil
Chaque usine partenaire aménage son atelier à sa manière, mais l'ordre du travail est le même parce que la physique est la même. Les cartes sont fabriquées d'abord, puis testées, puis mariées à l'objectif et au boîtier, chargées du micrologiciel, mises à tourner un moment et enfin testées à nouveau avant l'emballage. Les étapes ci-dessous sont celles que le bureau examine sur un échantillon puis sur la série. Roadtrace coordonne et contrôle ; le travail lui-même est fait par des usines partenaires à Shenzhen.
- SMT. La pâte à braser est imprimée, les composants sont posés par une machine de placement, la carte passe dans un four de refusion, et l'inspection optique automatisée vérifie le résultat.
- Test PCBA. La carte peuplée est alimentée et contrôlée pour les courts-circuits, les rails de tension et un démarrage de base avant d'être admise en assemblage.
- Calibrage de mise au point d'objectif. Le module objectif est aligné devant une mire de résolution, mis au point et fixé. Cette étape décide de la netteté de l'image dès la première image.
- Assemblage du boîtier. Carte, objectif, écran, boutons et supercondensateur entrent dans le boîtier, avec câbles et supports attachés.
- Flash du micrologiciel. La version de micrologiciel convenue est chargée et la version est consignée pour le lot.
- Burn-in. Les unités enregistrent en continu pendant une durée fixée par programme, ce qui révèle les cartes faibles, la sensibilité à la chaleur et le micrologiciel instable.
- Test fonctionnel. Un banc ou une liste de contrôle vérifie l'enregistrement, le verrouillage GPS, l'appairage WiFi, le capteur G, les boutons et l'écran.
- Emballage. Unités, accessoires, manuel et carte, si elle est en lot, entrent dans le coffret cadeau, puis dans le carton maître avec les marquages convenus.
Pourquoi l'ordre compte
La séquence est conçue pour attraper les défauts le plus tôt et au coût le plus faible possible. Un joint de brasure défectueux trouvé à l'AOI coûte une retouche ; le même défaut trouvé après le burn-in coûte une unité entière et une journée. Le calibrage de mise au point se situe avant l'assemblage final parce qu'il est bien plus facile d'ajuster un module libre qu'une unité scellée. Le flash du micrologiciel précède le burn-in pour que la version testée soit la version expédiée. Une usine qui déplace ces étapes, par exemple en flashant après emballage, est une usine que le bureau interroge.
Ce qui est contrôlé à chaque étape
| Étape | Contrôle type | Preuve que le bureau peut demander |
|---|---|---|
| SMT et AOI | Placement, joints de brasure, polarité | Registre des défauts AOI et retouches |
| Test PCBA | Alimentation, démarrage, continuité des interfaces | Journal de test des cartes |
| Calibrage de mise au point | Mire de résolution à la distance convenue | Registre de calibrage par lot |
| Assemblage | Ajustement, étanchéité, vis, passage des câbles | Liste de contrôle d'inspection de ligne |
| Flash du micrologiciel | Version, langue, écran de démarrage | Registre des versions de micrologiciel |
| Burn-in | Enregistrement continu sans coupures | Journal de burn-in, durée par programme |
| Test fonctionnel | Enregistrement, GPS, WiFi, capteur G, boutons | Feuille de test ou sortie du banc |
| Emballage | Contenu, étiquettes, marquages des cartons | Liste de colisage et photos des cartons |
Burn-in et température
Le burn-in est l'étape dont les acheteurs parlent le plus. L'unité tourne en continu en enregistrement, d'ordinaire sur un rack avec les cartes qui partiront, pour que les erreurs d'écriture soutenue deviennent visibles. Sa durée est fixée par programme et consignée ; le bureau ne cite pas de chiffre que l'usine n'a pas documenté. Les contrôles haute et basse température sont menés par échantillonnage à chaque programme, parce qu'un pare-brise en été est l'endroit le plus rude où le produit travaillera. L'équipement derrière ces étapes figure sur équipement des usines.
Les registres qui valent d'être demandés
Chaque étape pouvant laisser une trace, un acheteur peut demander une image étonnamment complète d'un lot sans visiter l'atelier. Les éléments les plus utiles sont la version de micrologiciel estampillée sur le lot, le journal de burn-in avec le nombre d'unités en échec et pourquoi, la feuille de test fonctionnel, et la liste de colisage avec les photos des cartons. Ensemble, ils montrent que l'unité que vous recevez est celle que vous avez approuvée, et ils font de toute discussion ultérieure sur un défaut une affaire de preuves. Le bureau demande ces registres à chaque programme et les conserve avec l'échantillon de référence.
Où les programmes diffèrent
Un modèle prêt suit la routine établie de l'usine, donc les principales variables sont l'emballage et l'étiquetage. La marque propre ajoute l'impression du logo ou le marquage laser et un emballage personnalisé. Les programmes ODM ajoutent un moule et une boucle d'échantillonnage plus longue avant que l'une des huit étapes ne tourne en volume. Chaque voie et ses minimums de référence sont décrits sur OEM et ODM et MOQ et délais.
Ce que le bureau examine avant expédition
Le bureau compare l'échantillon, l'échantillon de référence et un tirage au hasard de la série à la fiche technique, puis examine les registres d'étapes que l'usine fournit. Constats, écarts et corrections sont écrits avant que les cartons ne soient scellés. Le plan d'inspection et la méthode d'échantillonnage figurent sur contrôle qualité. Pour dimensionner votre propre programme, employez le formulaire de devis.