
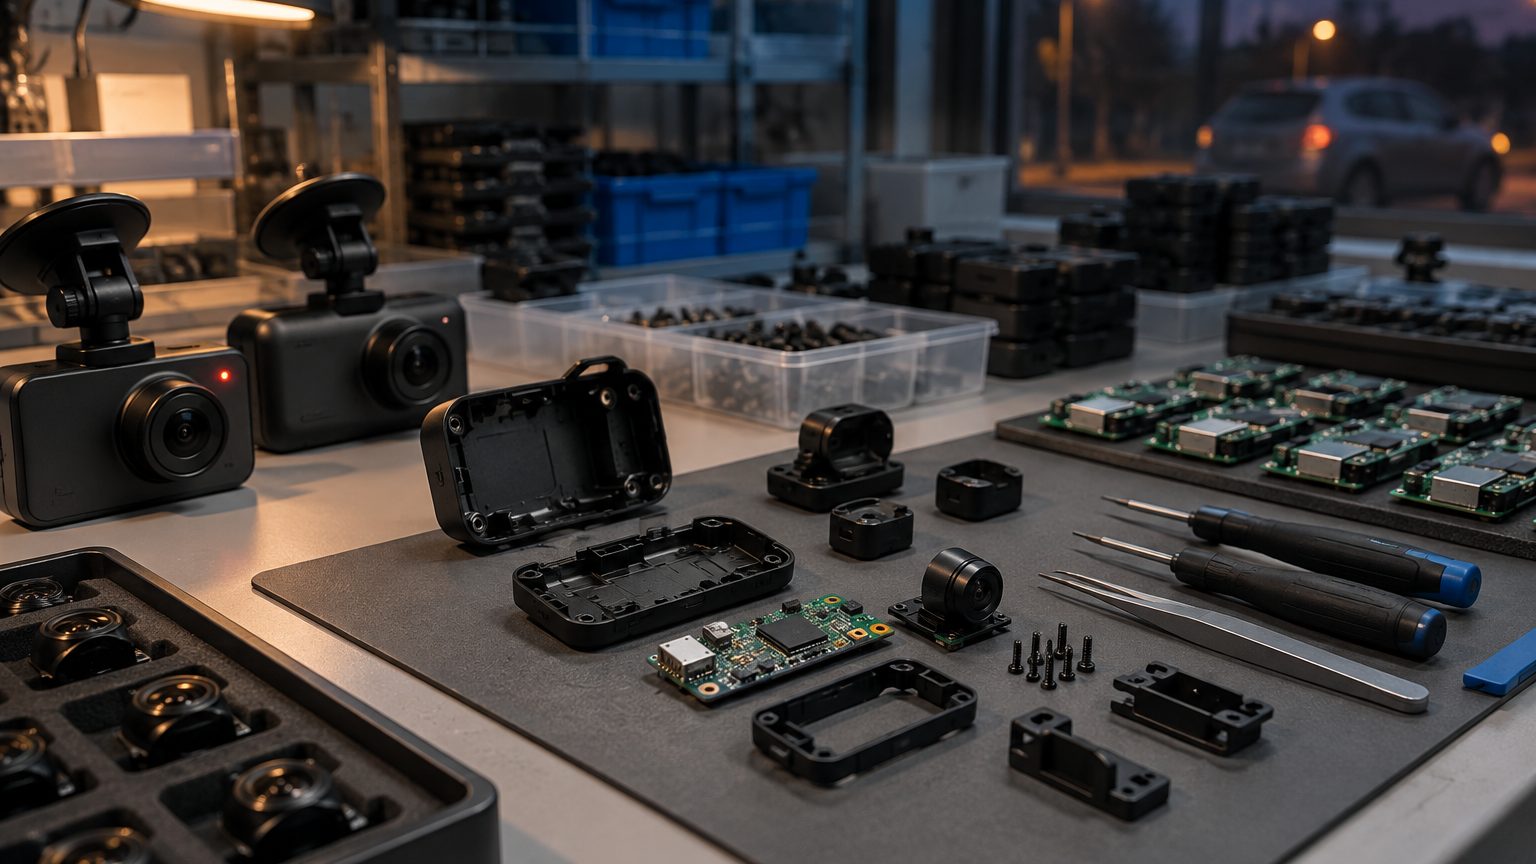
流れの全体像
各パートナー工場は床の使い方を変えますが、作業の順序は同じです。物理が同じだからです。基板をまず作り、試験し、レンズと筐体と結合し、ファームウェアを書き込み、しばらく動かし、最後に梱包前にもう一度試験します。以下の工程は、当デスクがサンプルと量産の両方で審査するものです。Roadtraceは調整と確認を担い、作業そのものは深圳のパートナー工場が行います。順序はどこでも同じでも、記録の取り方は工場ごとに違うため、確認事項になります。
- SMT。はんだペーストを印刷し、実装機が部品を置き、基板はリフロー炉を通り、自動外観検査が結果を確認します。
- PCBA試験。実装済み基板に通電し、ショート、電圧レール、基本の起動を確認してから、組立に進めてよいことになります。
- レンズピント較正。レンズモジュールを解像度チャートの前に合わせ、ピントを合わせて固定します。この工程が最初のフレームからのシャープネスを決めます。
- 筐体組立。基板、レンズ、画面、ボタン、スーパーキャパシタを筐体に収め、ケーブルとマウントを付けます。
- ファームウェア書き込み。合意したビルドを書き込み、バージョンをロットに対して記録します。
- エージング。機体を計画ごとに決めた期間、連続録画させ、弱いカード、熱への弱さ、不安定なファームウェアを暴きます。
- 機能試験。治具またはチェックリストが、録画、GPS測位、WiFiペアリング、Gセンサー、ボタン、画面を確認します。
- 梱包。機体、付属品、説明書、バンドルする場合はカードを化粧箱へ入れ、合意したマーク付きのマスターカートンへ。
順序が効く理由
順序は、不良をできるだけ早く、安く捕まえるように組み立てられています。AOIで見つかった不良のはんだ接合は手直しで済みます。同じ不良がエージング後に見つかると、機体1台と1日を失います。ピント較正が最終組立の前に置かれるのは、封をした機体より自由なモジュールのほうがはるかに調整しやすいからです。ファームウェアの書き込みがエージングの前に置かれるのは、試験されるビルドが出荷されるビルドであるべきだからです。工程を入れ替える工場、たとえば梱包後に書き込む工場は、当デスクが疑問を持つ工場です。早い工程で捕まえるほど、直すコストも日程への影響も小さくなります。
各工程で確認されるもの
| 工程 | 典型的な確認 | 当デスクが要求できる証拠 |
|---|---|---|
| SMTとAOI | 実装、はんだ接合、極性 | AOIの不良と手直し記録 |
| PCBA試験 | 電源、起動、インターフェースの導通 | 基板試験ログ |
| ピント較正 | 合意した距離での解像度チャート | ロットごとの較正記録 |
| 組立 | 適合、密閉、ネジ、ケーブル配線 | ライン検査チェックリスト |
| ファームウェア書き込み | バージョン、言語、起動画面 | ファームウェアバージョン記録 |
| エージング | 中断のない連続録画 | エージングログ、時間は計画ごと |
| 機能試験 | 録画、GPS、WiFi、Gセンサー、ボタン | 試験シートまたは治具の出力 |
| 梱包 | 中身、ラベル、カートンマーク | 梱包明細とカートン写真 |
エージングと温度
エージングは、バイヤーが最もよく尋ねる工程です。機体は出荷するカードとともに、通常ラックで連続録画を続け、持続書き込みでのエラーが見えるようになります。長さは計画ごとに設定して記録し、工場が書類化していない数値を当デスクは引用しません。高低温の確認は計画ごとに抜き取りで実施します。夏のフロントガラスは、この製品が働く最も厳しい場所だからです。試験の合意は量産の前に済ませます。後からの変更は日程に響きます。これらの工程を支える設備は工場設備にあります。
要求する価値のある記録
各工程が記録を残せるため、バイヤーは床を見なくても、ロットについて驚くほど完全な絵を要求できます。最も有用なのは、ロットに押されたファームウェアのバージョン、不合格数と原因を含むエージングログ、機能試験のシート、カートン写真付きの梱包明細です。組み合わせれば、受け取る機体が承認した機体であることが示され、後日の不良をめぐる話が証拠の問題になります。当デスクはこれらの記録をどの計画でも要求し、ゴールデンサンプルとともに保管します。記録は量産のたびに要求され、計画ファイルに添付されます。
計画ごとの違い
既製モデルは工場の定例ルーチンに従うため、主な変数は梱包とラベルです。プライベートブランドはロゴ印刷またはレーザーマーキングと専用梱包を加えます。ODM計画は金型と、八つの工程が量で回る前の長いサンプルの一巡を加えます。各形態と参考最低数量はOEMとODMとMOQと納期にあります。
出荷前に当デスクが審査するもの
当デスクはサンプル、ゴールデンサンプル、量産からの無作為抜き取りを仕様書と比較し、工場が提供する工程記録を審査します。所見、逸脱、修正はカートンに封をする前に書面に残します。審査の結果は承認または保留として書面で伝わります。検査計画と抜き取り方法は品質管理にあります。自社の計画を設計するには見積もりフォームをどうぞ。